RF soldadura: nola egiten eta probatzen diren irrati-maiztasun bidezko soldadurak
Irrati-maiztasuna (RF) soldadura, maiztasun handiko (HF) soldadura edo soldadura dielektrikoa ere deitzen zaio, PVC eta TPU bezalako material termoplastikoak elkartzen ditu barrutik berotuz, bizkor txandakako eremu elektromagnetiko batekin, normalean 27,12 MHz-ean, formadun metalezko trokel batek geruzak elkarrekin sakatzen dituen bitartean. Bi geruzak batean urtu eta presiopean hozten dira, orratz zulorik, haririk eta itsasgarririk gabeko jostura bat utziz. Horregatik maiztasun handiko josturak erabiltzen dira produktu batek ura, airea edo likidoa sartu edo kanpoan eduki behar dituen tokietan: poltsa lehorrak, motxila iragazgaitzak, hozkailu bigunak, puzgarriak, fluido medikoen poltsak eta ontzi militar eta industrial ugari.
Gida honek prozesuak nola funtzionatzen duen azaltzen du, zein material soldatu daitezkeen eta ezin diren, jostura bat josi, zinta eta itsatsitako josturarekin nola alderatzen den, soldadura batek huts egiten duen zerk eragiten duen eta produktu bat bidali aurretik soldatutako josturak nola probatzen diren azaltzen du. Fabrikako solairutik idatzita dago: 20 urte baino gehiago daramatzagu maiztasun handiko soldadura poltsak egiten Dongguan, Txinan eta Vietnamgo Ho Chi Minh Hirian, gure fabriketan.
Arakatu atal hau: RF soldadura, probak eta materialak
Orrialde hau maiztasun handiko soldadurari buruzko gure ingeniaritza-artikuluen abiapuntua da. Beheko artikulu bakoitzak gaiaren zati batean sakontzen du.
RF soldadura plastikoak fusionatzeko modu bat da kanpoko bero-iturri batek gainazala ukitu gabe. Plaka bero baten edo aire beroaren ordez, makinak maiztasun handiko eremu elektrikoa aplikatzen du materialari. Zenbait plastiko molekula polarrak dituzte, eremuarekin bat egiten saiatzen direnak. Eremua segundoko milioika aldiz alderantzikatzen denez, molekula horiek etengabe oszilatzen dute, eta haien arteko marruskadurak beroa sortzen du materialaren barruan. Plastikoa junturan urtze-puntura iristen denean, trokelaren presioak bi geruzak elkarrengana isurtzera behartzen ditu.
RF soldadura, HF soldadura, maiztasun handiko soldadura eta zigilatzea dielektriko izenek prozesu bera deskribatzen dute. Industria-makinek horretarako gordetako maiztasunetan funtzionatzen dute, gehienetan 27,12 MHz, eta horregatik "27,12 MHz soldadura" terminoa ere agertzen da zehaztapenetan. Prozesua XX.mendearen erdialdetik industrialki erabiltzen da eta gaur egun estandarra da jostura bat isuriko litzatekeen edozein produktutan.
Prozesuak nola funtzionatzen duen, urratsez urrats
Poltsak ekoizteko lerro batean, maiztasun handiko soldadura sekuentzia luzeago bateko etapa bat da. Panelak TPUz edo PVCz estalitako ehunetik mozten dira, eta josi behar duten piezak, hala nola, zintak, uhal-aingurak eta antolatzaile-poltsikoak, panel lauetan josten dira soldadura hasi aurretik. Horregatik, poltsa iragazgaitz gehienak bi lerrotan egiten dira, josten eta soldatzen, elkarrekin lan eginez, bata bestea ordezkatu beharrean.
Soldadura bakoitzeko, operadoreak panelak makinaren ohean jartzen ditu, askotan lerrokadura zehatzean eusten dituen plantilla batean. Josturaren itxura duen letoizko trokel bat materialaren gainean jaisten da eta azpian isolatzaile-orrialde bat jartzen da arkuak saihesteko. Ondoren, makinak RF energia aplikatzen du segundo batzuetan trokelak behera sakatzen duen bitartean. Energia gelditzen denean, trokela itxita egoten da hozte-aldi batez, urtutako materiala presiopean solido dadin; goizegi askatzeak jostura ahula eta zimurtua sortzen du. Azkenik, gehiegizko materiala mozten da eta jostura ikuskatzen da.
Hiru ezarpenek kontrolatzen dute emaitza: potentzia, soldadura denbora eta hozte denbora, trokelaren presioarekin batera. Material, lodiera eta trokelaren konbinazio bakoitzerako ezarri behar dira. 500D PVCko lonatan jostura perfektua sortzen duen ezarpen batek TPU film mehe baten bidez erre dezake edo TPU laminatu astun bat azpian fusionatu dezake, beraz, material edo trokel berri bakoitza proba-soldaldiekin balioztatzen da ekoizpena hasi aurretik.
Letoizko trokel batek geruzak elkarrekin estutzen ditu maiztasun handiko energiak barrutik urtzen dituen bitartean.
Zein material izan daitezke RF soldadura?
Molekula polarrak dituzten plastikoak bakarrik berotzen dira maiztasun handiko eremu batean, eta horrek prozesua material batzuetara mugatzen du. PVC eta poliuretanoak, TPU barne, gehien soldatzen direnak dira, eta iragazgaitzak egiteko erabiltzen diren material nagusiak dira. Beste material batzuk baldintza berezietan solda daitezke, eta ohiko plastiko ez-polarrak ezin dira inola ere horrela soldatu.
Materiala
RF soldagarria?
Oharrak
PVC (filma eta estalitako lona)
Bai, erraz
Poltsa lehor klasikoa eta motozikleta poltsa materiala
TPU eta beste poliuretano batzuk
Bai
PVCa baino arinagoa eta malguagoa hotzean; parametroak maila eta lodieraren araberakoak dira
TPU edo PVCz estalitako nailon edo poliester ehuna
Bai, estalduraren bidez
Estaldura da soldatzen duena; nahikoa lodi eta eskuineko aurpegian izan behar du
EVA, PET, nylonezko filma, ABS batzuk
Batzuetan
Posible ezarpen bereziekin edo berotutako tresnekin
Ez polarrak; aire beroaren, ultrasoinuen edo beste metodo batzuen bidez elkartu beharrean
Estali gabe ehundutako nylon edo poliesterra
Ez
Lehenengo josi edo estali behar da
Estalitako ehunetarako, gehien axola duen xehetasuna estaldura da. Film handia duen TPU-laminatutako ehun batek modu fidagarrian soldatzen du, eta estaldura oso mehea duen ehunak baliteke juntaduran nahikoa material ez izatea jostura sendo bat osatzeko. Horixe da hitz berdinetan deskribatutako bi ehunek soldadura-makinan oso modu ezberdinean joka dezaketen arrazoi bat. GureTPU material iragazgaitzaren gidamaterialaren alde zehatzago estaltzen du.
RF soldadura josturak vs jostura, zinta eta itsatsita josturak
Maiztasun handiko soldadura
Josita
Josita eta zintatuta
Itsatsita
Zuloak josturan
Bat ere ez
Puntu bakoitzeko bat
Zintaz estalita
Bat ere ez
Iragazgaitza denboran zehar
Bai, jostura material bakarra da
Ez
Zinta altxatu arte
Itsasgarriak zahartu arte
Aire hermetiko
Bai
Ez
Gutxitan
Batzuetan
Diseinu askatasuna
Trokelaren formak mugatuta
Oso altua
Alta
Moderatua
Estali gabeko ehunean funtzionatzen du
Ez
Bai
Bai
Itsasgarriaren araberakoa da
Honek ezerk ez du egiten joskera orokorrean. Josketa aukera egokia da antolatzaileen poltsikoetarako, uhaletarako, betegarrirako eta maskor iragazgaitzetik kanpo dagoen edozertarako, eta gure josteko lerroak gure soldadura lerroak bezain esperientzia dira. Poltsa iragazgaitz onenek biak erabiltzen dituzte: egitura eta erosotasunerako azpimultzoak jositakoak eta ura kanpoan egon behar den lekuan soldatutako josturak. Gure artikuluanola soldatutako eta jositako poltsak benetan egiten direnbi produktu batean nola konbinatzen diren erakusten du.
RF Soldadura vs Ultrasoinu eta Aire Beroko Soldadura
Ultrasoinu bidezko soldadurak maiztasun handiko bibrazio mekanikoak erabiltzen ditu eremu elektriko bat baino. Azkarra da eta RF-ri erantzuten ez dioten material batzuetan funtzionatzen du, baina egokiena da jostura estu txiki, puntual edo jarraituetan. Aire beroaren eta ziri beroaren bidezko soldadurak gainazala kanpotik urtzen du eta polietilenoa bezalako material ez-polarrak elkartu ditzake, eta horrek ohikoak bihurtzen ditu geomintz handietarako eta lona batzuetarako. PVCz edo TPUz egindako poltsetarako, maiztasun handiko soldadura hobetsi ohi da, lodieraren bidez juntura uniformeki berotzen duelako, forma konplexuetan jostura zabal eta koherenteak sortzen dituelako prentsa bakarrean eta materialaren gainazala neurri handi batean markarik gabe uzten duelako.
Soldadura batek huts egiten duena
Ihes egiten duen jostura soldadura kausa gutxi batzuetara dator. Azpifusioa potentzia edo denbora baxuegia denean gertatzen da: jostura itxia dirudi, baina geruzak gainazalean bakarrik itsatsi dira eta kargapean zuritu dira. Erretzea edo arkua sortzen da potentzia handiegia denean edo buffera falta denean, marra mehe, erre edo zulatu bat utziz. Kutsadurak, hala nola gainazaleko hautsak, askatzeko agenteak edo plastifikatzaileak, geruzak ondo fusionatzea geldiarazten du. Eta materialaren aldaketak, nahiz eta ehun beraren sorta edo kolore desberdina izan, ezarpen zuzenak nahikoa alda ditzake jostura ahultzeko makina berriro balioztatzen ez bada.
Akats horietako gehienak ikusezinak dira itxura casual baterako, eta horregatik soldatutako produktuek laginetan proba suntsitzaileak eta presioa edo murgiltze probak behar dituzte amaitutako produktuetan. Gure gidaRF soldadura akats arruntakjostura bat irekitzen denean bakoitza nolakoa den erakusten du.
Soinu-soldadura bat, azpiko soldadura bat eta burn-through bat, elkarren ondoan.
Nola probatzen diren RF soldadura josturak
Ekoizpena baino lehen probak hasten dira. Material edo trokel berri bat ezartzen denean, lagin-soldaketak egiten dira eta trakzio-probagailu batean bereizten dira, lotura-indarra neurtzeko, jostura irekitzeko behar den indarra. Soldadura on batek josturaren ondoan dagoen materiala urratzen du, bertan banandu beharrean. Gure laborategiko artikuluaSoldadura bat benetan soldadura den ala ez erabakitzen duen zenbakiaproba hau zehatz-mehatz azaltzen du.
Ekoizpenean, eskaera bakoitza IQC bidez pasatzen da sarrerako ehunean, IPQC soldadura-lerroan ohiko lagin-kontrolekin eta OQC produktu amaituetan, SGS edo QIMA hirugarrenen ikuskapenarekin eskuragarri. Amaitutako produktuen probak produktuak duen balorazioarekin bat datoz: IPX5 edo IPX6 baloratu duten produktuetarako euri eta ur-zorrotadaren proba eta 2 ordu baino gehiagoko uretan murgiltzeko proba IPX7 edo IPX8 baloratu duten produktuetarako. Trakzio-erresistentzia, urradura, gatz-espraia hardwarean, 1.500 ziklo baino gehiagoko karga-probak eta 3.000 ziklorako kremaileraren neke-probak osatzen dute programa estandarra, koloreen iraupena eta kolore-desberdintasunen egiaztapenekin batera, onartutako laginarekin alderatuta.
Produktu zigilatu eta hermetikoetarako, probarik adierazgarriena ere sinpleena da. Gure bezeroen ikuskapen-prozedura estandarra desegitea, hutsean ateratzea, 24 orduko atseden estatikoa eta aire-ihesak zehaztea da. 24 orduren buruan produktuak formari eusten badio, bere soldadura, itxiera edo balbula bat ere ez da isuririk, murgiltze-proba labur batek galdu ditzakeen ihes motelak barne.
Non erabiltzen den RF soldadura
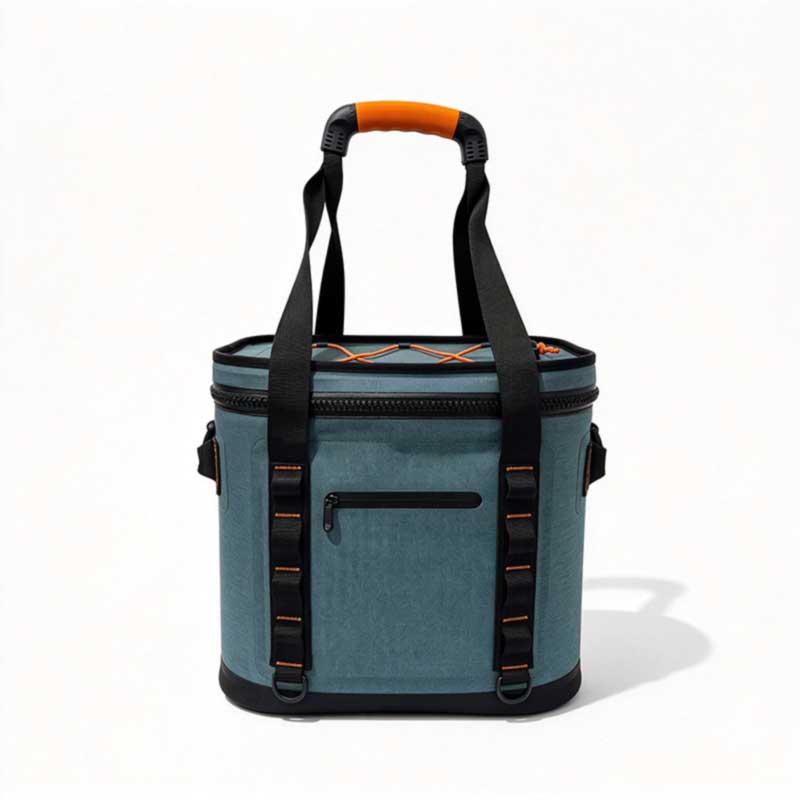
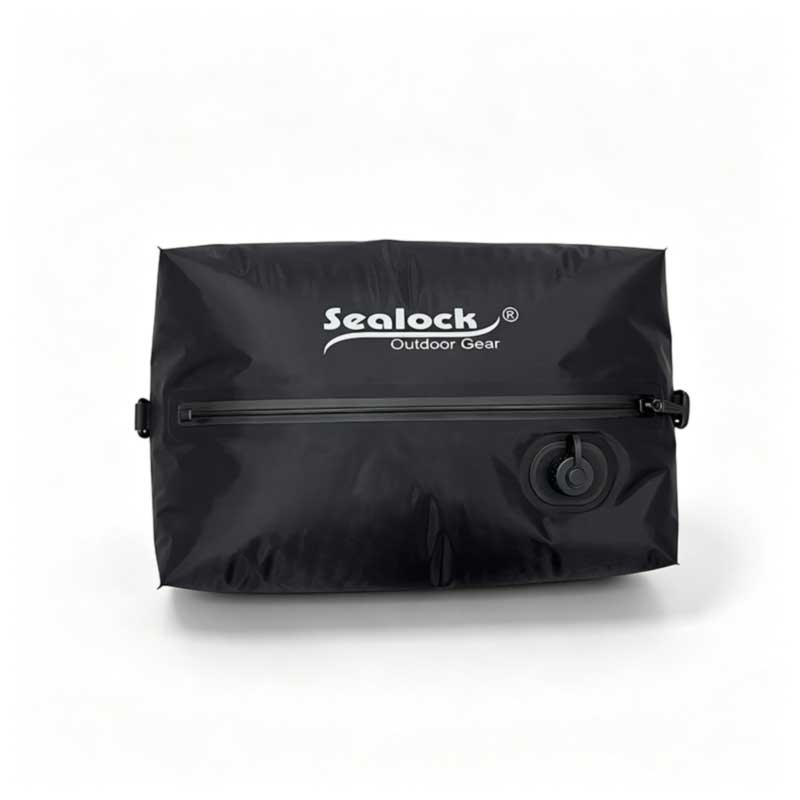
Kanpoko eta itsasoko tresneria da erabilerarik ezagunena: poltsa lehorrak, motxila iragazgaitzak eta zorroak, kayak eta itsasontzien poltsak, moto eta bizikleta poltsak, telefono zorro iragazgaitzak eta konpresio poltsak. Hozkailu bigunek maskorrak eta estalkiak erabiltzen dituzte soldatutako estal batek ez duelako urtutako urik isuri eta ez baitu zikinkeria eta usaina harrapatzeko puntu-lerrorik. Poltsetatik haratago, prozesu berberak fluido eta odol poltsak, ontzi puzgarriak eta jostailuak, igeri-buiak, lona eta kamioien estalkiak eta militarren eta gobernuaren produktuen sorta zabala egiten ditu, besteak beste, erregai eta ur maskuriak, aterpe puzgarriak, ekipoen estalkiak eta edukiontzi-poltsak, non jostura hermetikoak eta beroaren, hotzaren eta presioarekiko erresistentzia ezinbestekoak diren.
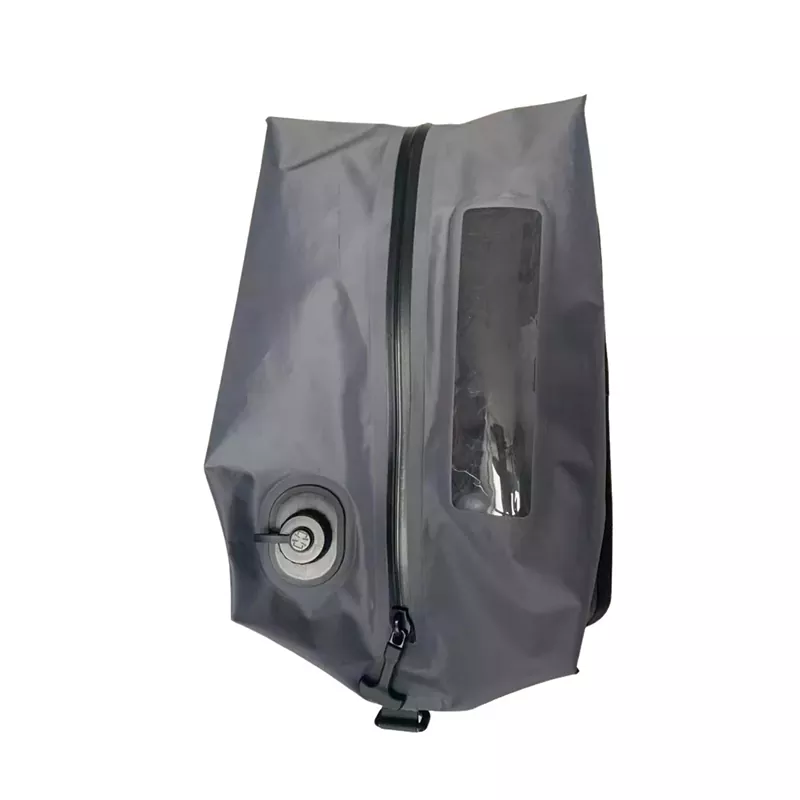
TPU laminatua, gorputz soldatua, leiho soldatua eta ponparen muntaketa
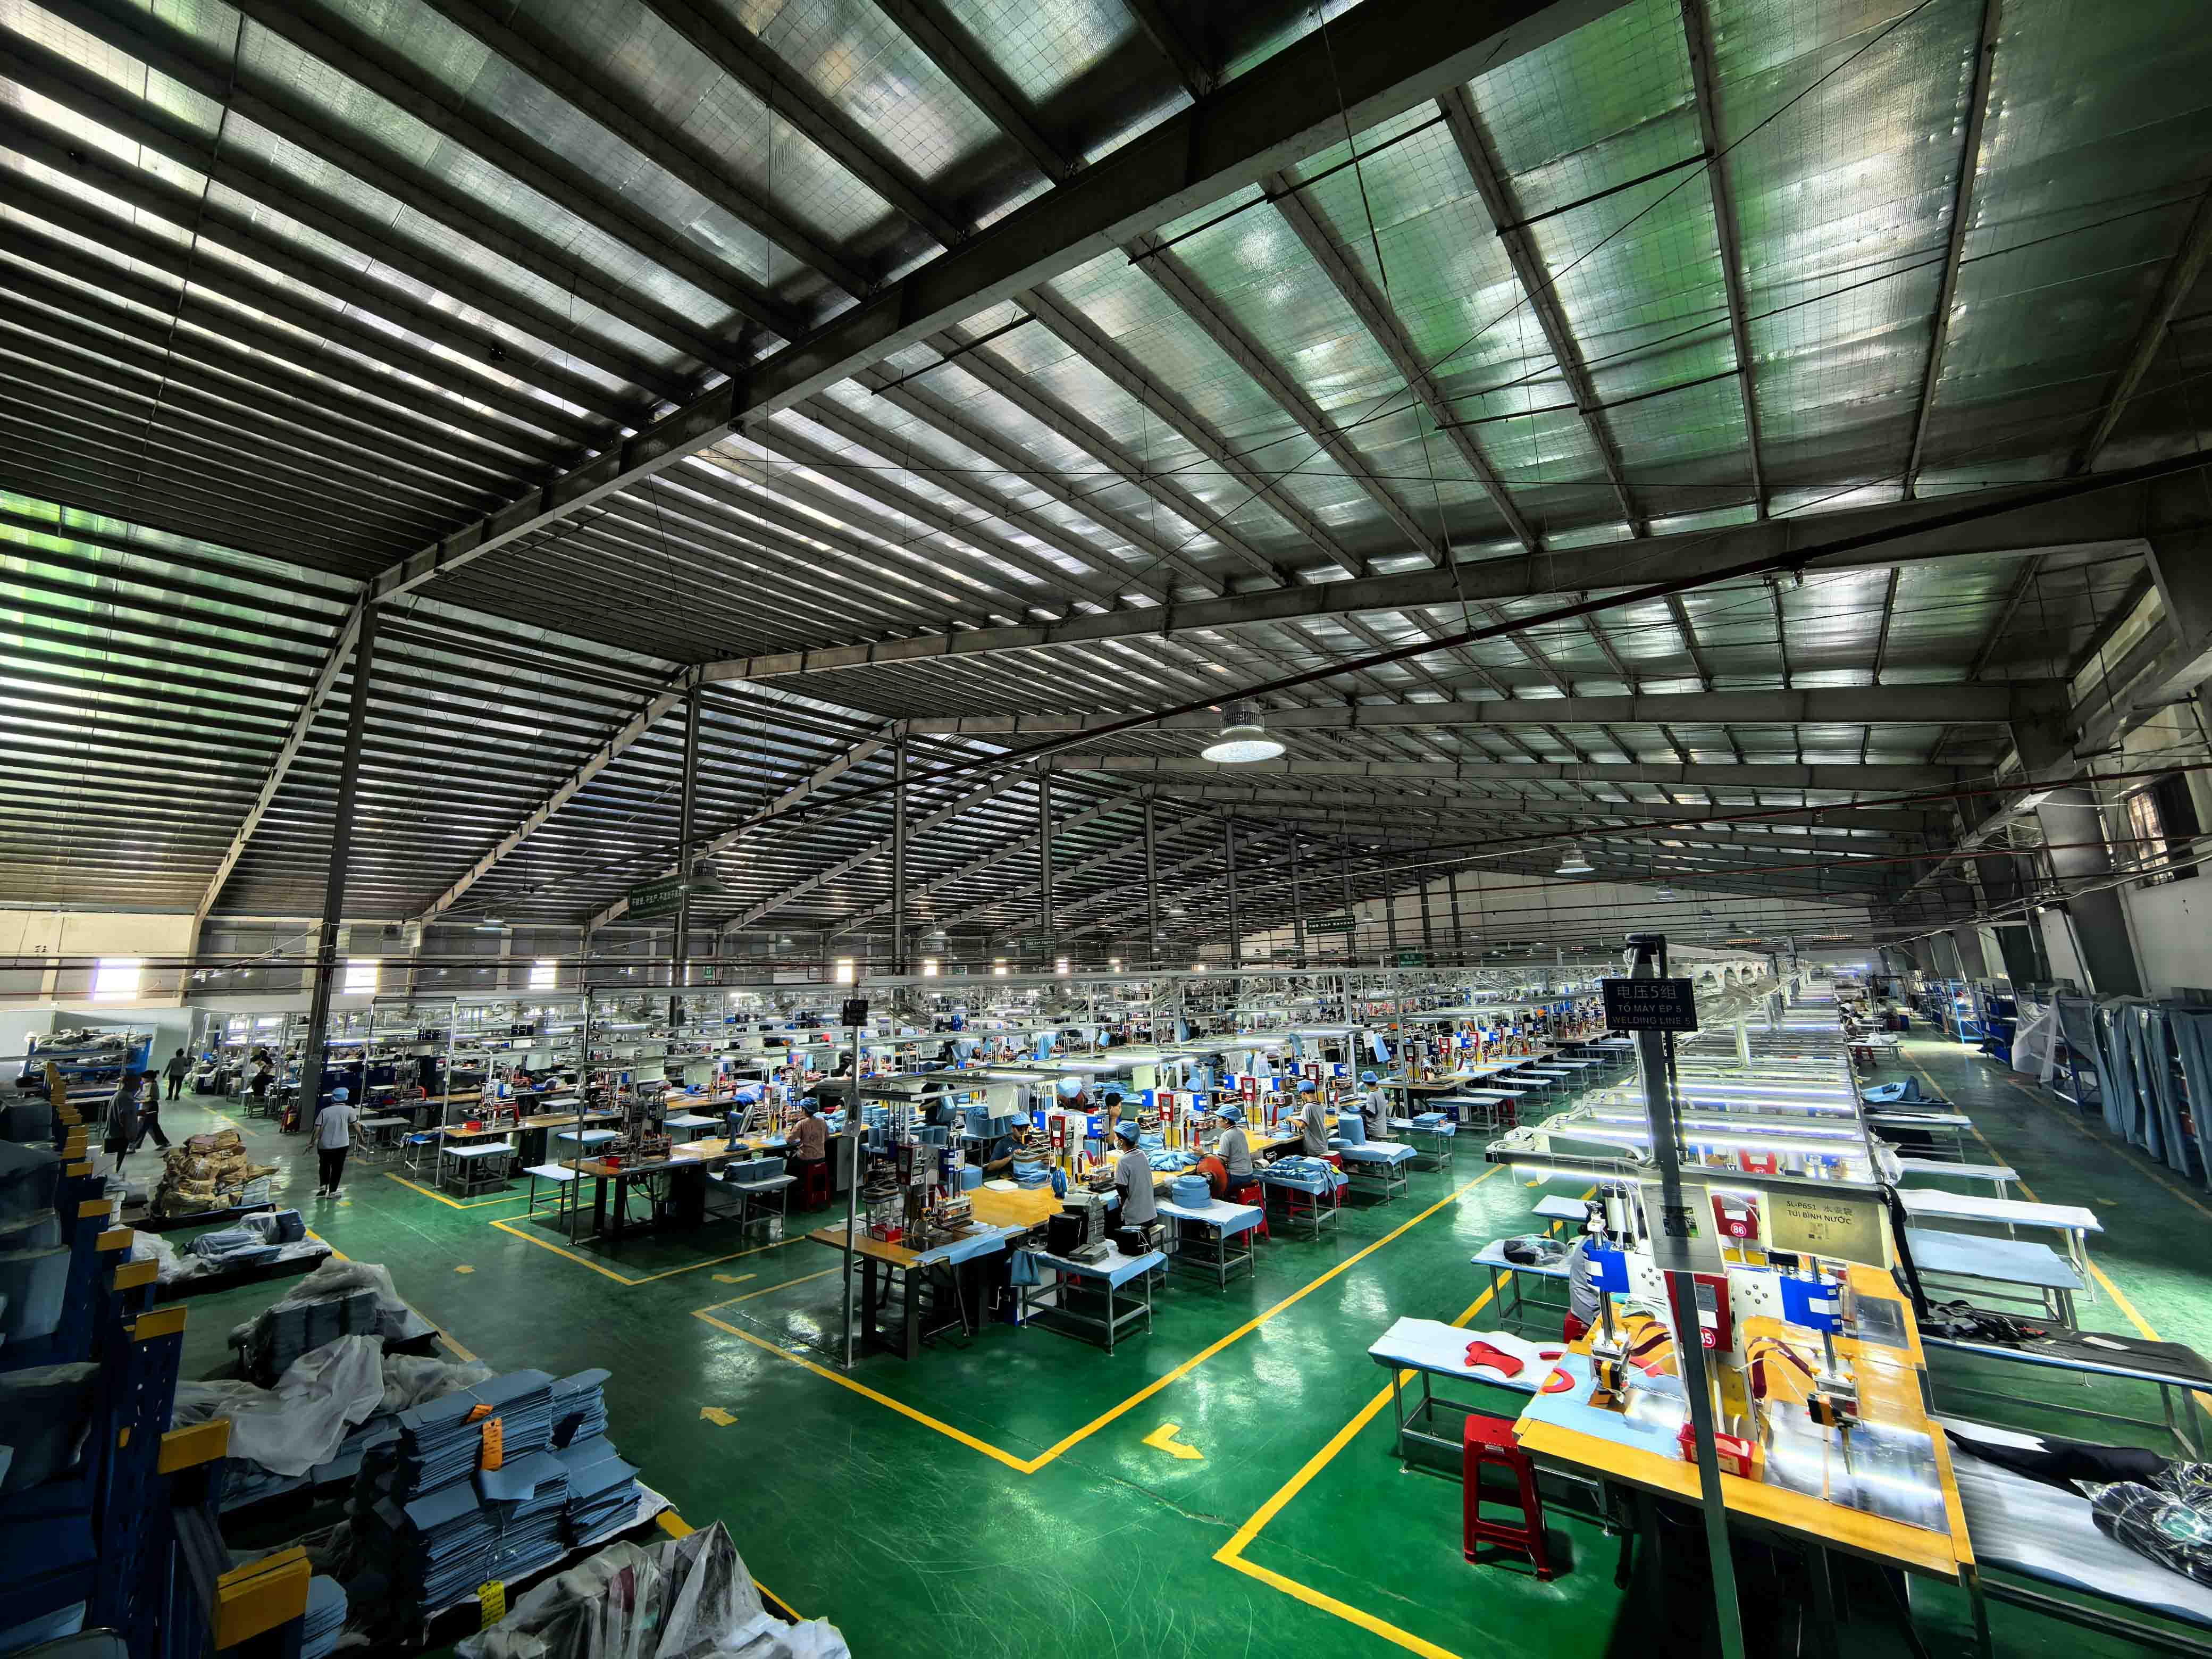
Vietnameko produkzio lerroko maiztasun handiko soldadura makina
Nola ebaluatu RF soldadura hornitzaile bat
Galdetu zure produktuaren soldadura-makinak eta trokelak ikusteko, eta galdetu materiala aldatzen denean parametroak nola erregistratu eta berriro balioztatzen diren. Eskatu lotura-indarraren emaitzak lagin-soldetan, ez bakarrik produktu amaituetan. Egiaztatu fabrikak josteko gaitasuna duen ala ez, ia soldatutako poltsa guztiek ere jositako piezak dituztelako, eta bata edo bestea azpikontratatzen duen hornitzaile batek emaitzaren gaineko kontrol gutxiago duelako. Azkenik, galdetu nola probatzen diren amaitutako produktuak etiketan dagoen balorazioarekin, eta ea zuk zeuk proba bera jarraitu dezakezun iristean. Gure matxurapoltsa iragazgaitzaren kostua eragiten duenatrokelen eta tresneriaren kostuak aurrekontu batean nola sartzen diren azaltzen du.
Maiz egiten diren galderak
RF soldadura HF soldadura bezalakoa al da?
Bai. RF (irrati-maiztasun) soldadura, HF (maiztasun handiko) soldadura eta soldadura dielektrikoa prozesu beraren izen desberdinak dira.
RF soldatutako josturak iragazgaitzak al dira?
Bai. Behar bezala egindako soldadura batek bi geruzak material zati batean fusionatzen ditu, beraz, ez dago zulorik ura igarotzeko. Amaitutako produktua iragazgaitza den ala ez, bere itxieraren eta beste edozein irekiguneen araberakoa da, horregatik produktuak osotasunean probatzen dira.
RF soldadura jostura baino indartsuagoa al da?
Ura eta airea kanpoan uzteko, bai. Soldadura on batean, josturaren ondoan dagoen materiala normalean urratu egiten da jostura bera banandu aurretik. Josturak aukera hobea izaten jarraitzen du karga-uhalak eta iragazgaitza den eremutik kanpo betetako piezak egiteko, eta horregatik biak konbinatzen dira askotan.
Nylona edo poliesterra RF soldatu al daiteke?
Ez euren kabuz. Ehundutako nylona eta poliesterra soldagarri bihurtzen dira TPU edo PVCz estali edo ijeztuta daudenean, eta estaldura da soldadura osatzen duena.
Zein da RF soldadura eta ultrasoinu bidezko soldadura arteko aldea?
RF soldadurak plastiko polarrak barrutik berotzen ditu eremu elektriko bat erabiliz eta jostura zabalak sortzen ditu prentsa bakarrean. Ultrasoinu bidezko soldadura bibrazio mekanikoa erabiltzen da eta jostura txikiago edo estuagoetarako egokia da eta RF-k soldatu ezin dituen material batzuetarako.
Zergatik isurtzen dira soldadura batzuk?
Ohiko arrazoiak potentzia edo denbora gutxiegiaren ondoriozko fusioa, potentzia gehiegigatik erretzea, gainazalean kutsatzea edo makinaren ezarpenak berriro baliozkotu gabe materiala aldatzea dira. Horiek guztiak laginetan lotura-indarra probak eta produktu amaituetako ihes-probak jasotzen dituzte.
Zein da RF soldatutako poltsa pertsonalizatu baterako MOQ?
Gure soldatutako poltsa gehienak estilo bakoitzeko 300 piezarekin hasten dira, batzuk 500ean. Forma berri batek bere soldadurarako trokelak behar ditu, hau da, aurrekontuan sartzen den kostu bakarra. Laginek 7-15 egun behar izaten dituzte normalean eta 30-45 egun ontziratu gabeko ekoizpena.
Gehi al dezakezu gure logotipoa soldatutako poltsa bati?
Bai. Serigrafia, bero-transferentzia, adabaki soldatuak eta maiztasun handiko embossing, non logotipoa materialari trokel batekin sakatzen den, PVC eta TPU produktu soldatuetan lan egiten dute.
Maiztasun Handiko Soldadura Fabrika batekin lan egin
Soldatutako produktu bat garatzen ari bazara, bidali zure marrazkiak, laginak edo xede-zehaztapena. Material eta josturaren diseinua gomendatuko dugu, trokelak egin eta probak egiteko laginak prestatuko ditugu. Jarri gurekin harremanetaninfo@sealock.com.hkedo deitu +86-769-82009361.
Kanpoko ekipamendu profesional iragazgaitza hornitzen duten markentzat, fabrikazio-bazkide baten RF soldatzeko gaitasuna atzean dagoen prozesu-diziplina bezain esanguratsua da. Artikulu honek RF soldadurak produkzio-eskalan zero-iheseko emaitza koherenteak sortzen dituen ala ez zehazten duten ingeniaritza-parametroak biltzen ditu: 27,12 MHz-ko barne-berokuntza molekularraren fisika eta gainazaleko lotura termikoen aldean, 840D goi-mailako TPU soldatzean behar den kalibrazio-leiho estua, ekoizpen kontrolatutako ingurune bat bereizten duten hiru prozesu-aldagaiak eta guztiz koherentea den ura, murgiltze-akabera erreal bat eta guztiz koherentea den proba bat bereizten duten hiru prozesu-aldagaiak.
Produktu iragazgaitzaren akats gehienak ez dira ehunarekin hasten. Josturan hasten dira. Artikulu honek RF soldadura eta kanpoko ekipamenduetarako jostura tradizionalaren arteko desberdintasun praktikoak eta ingeniaritzak hausten ditu: presiopean iragazgaitza den errendimendua, epe luzeko iraunkortasuna eremuko tentsio-zikloen bidez, materialen bateragarritasuna, ekoizpen-kostuen errealitateak eta metodo bakoitza aukera egokia den agertoki zehatzak. Zuzeneko konparazio-taula eta OEM erosleentzako gidaliburuak biltzen ditu fabrikatzailearen josturak eraikitzeko gaitasuna ebaluatzeko.
Cookieak erabiltzen ditugu nabigazio esperientzia hobea eskaintzeko, guneko trafikoa aztertzeko eta edukia pertsonalizatzeko. Gune hau erabiltzean, gure cookieen erabilera onartzen duzu.
Pribatutasun politika
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 한국어
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик